Линия по грануляции сульфата калия (SOP)
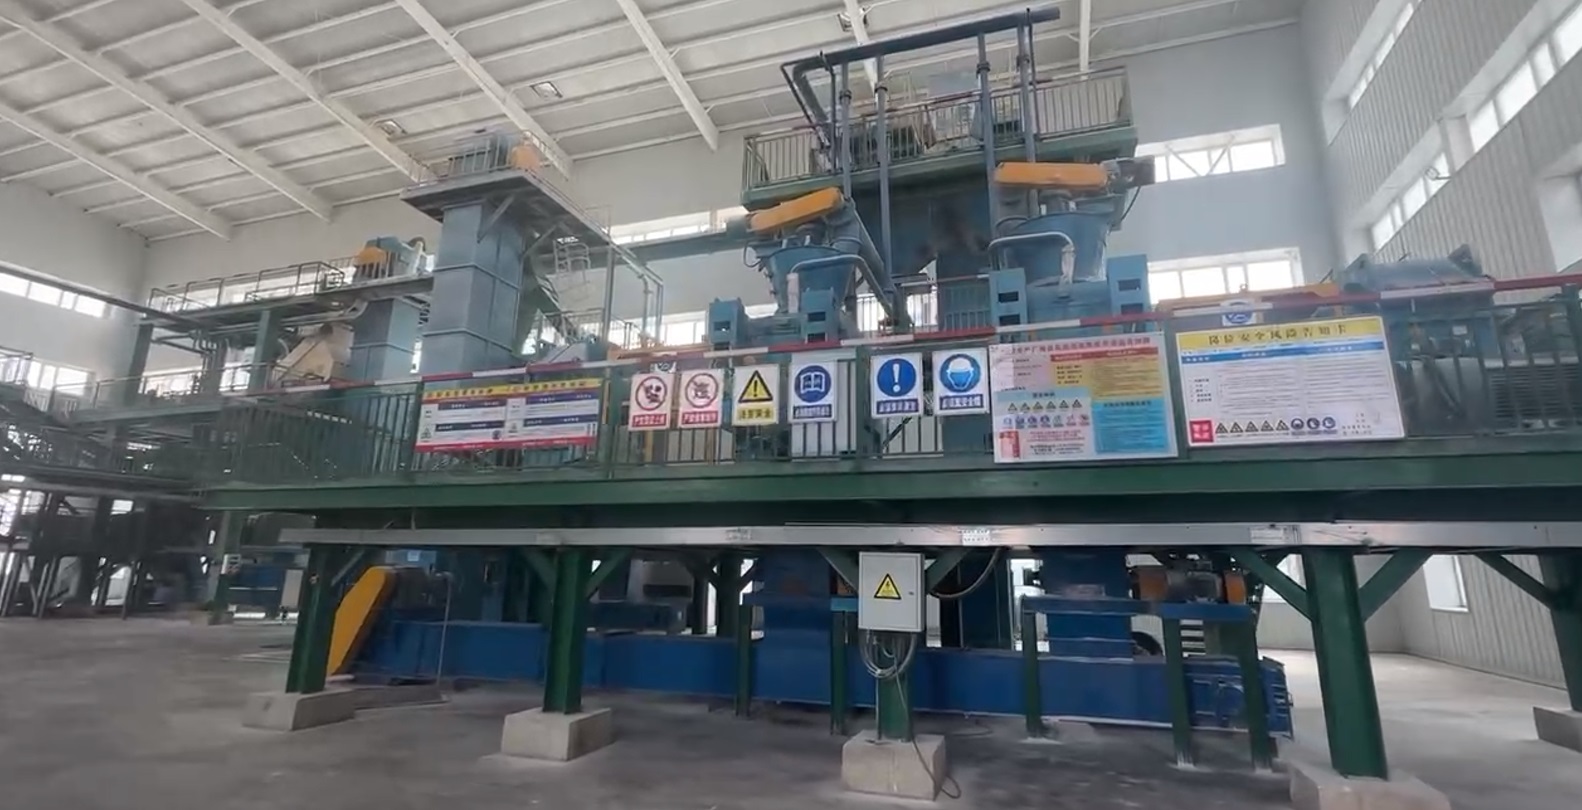
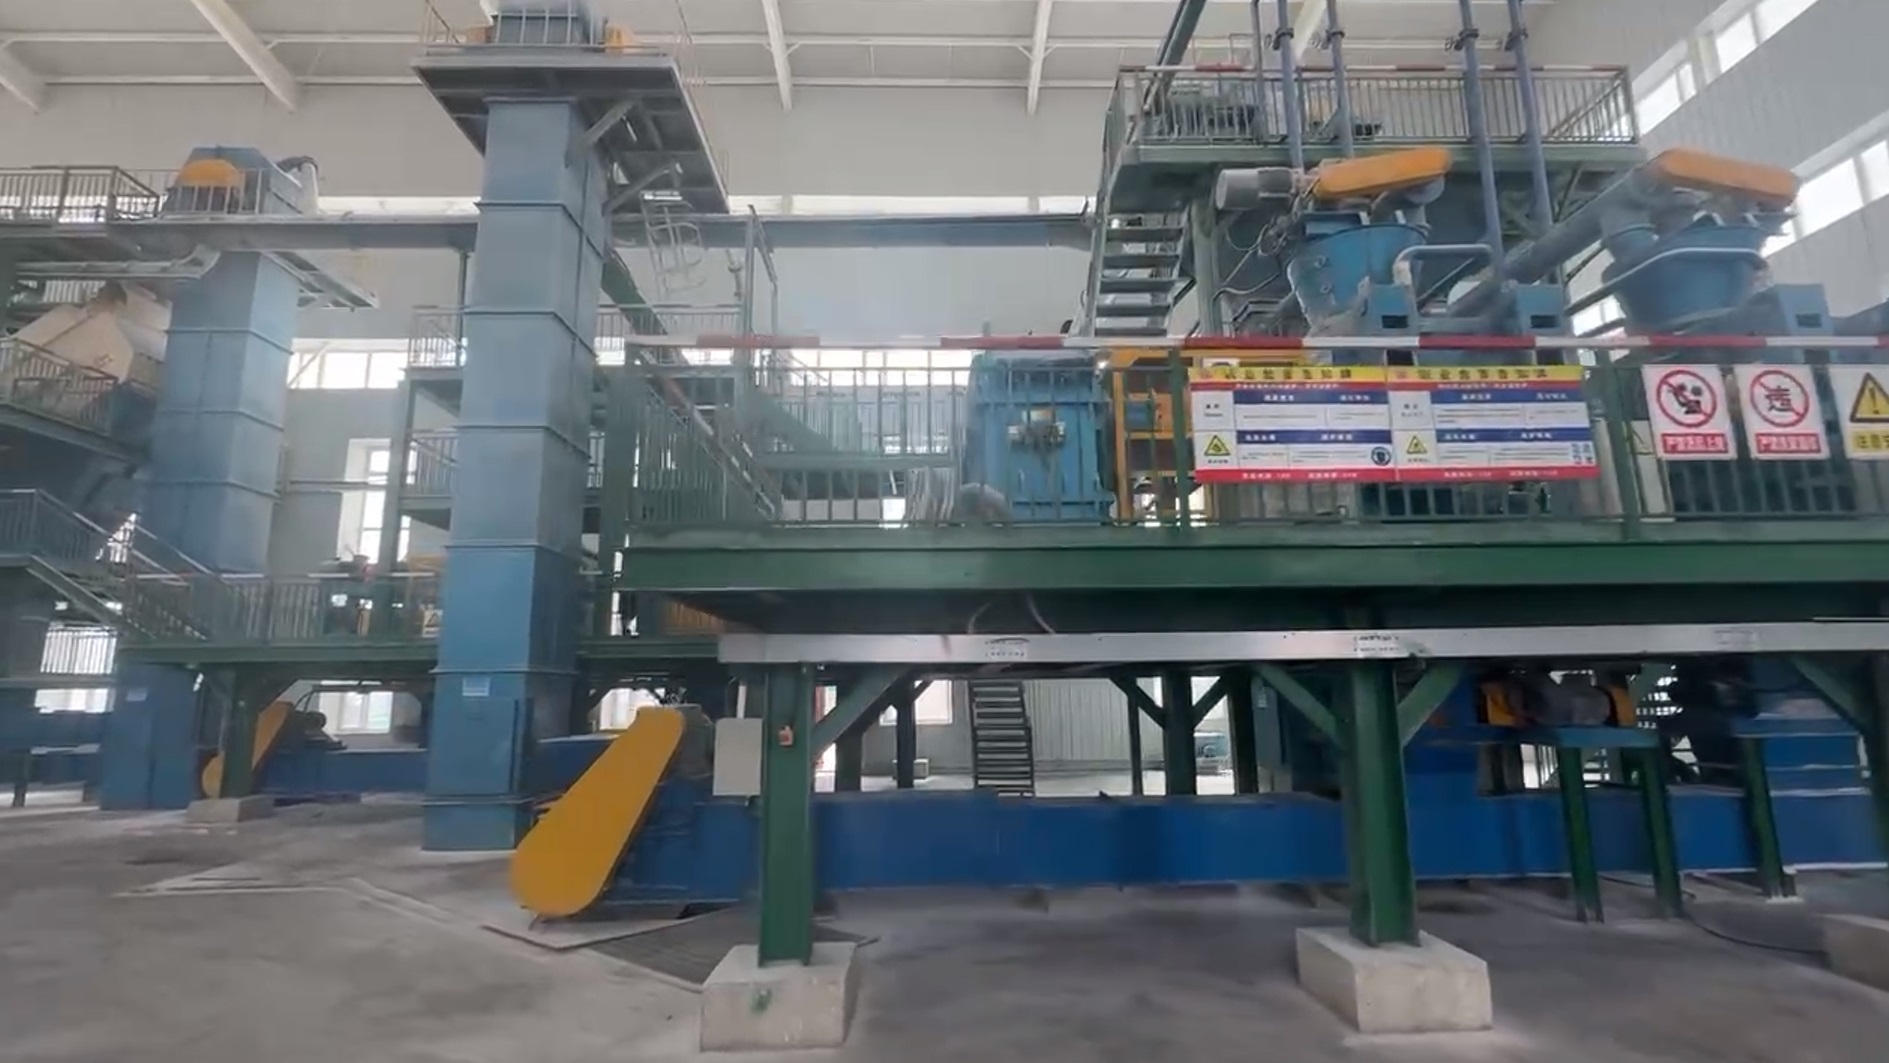
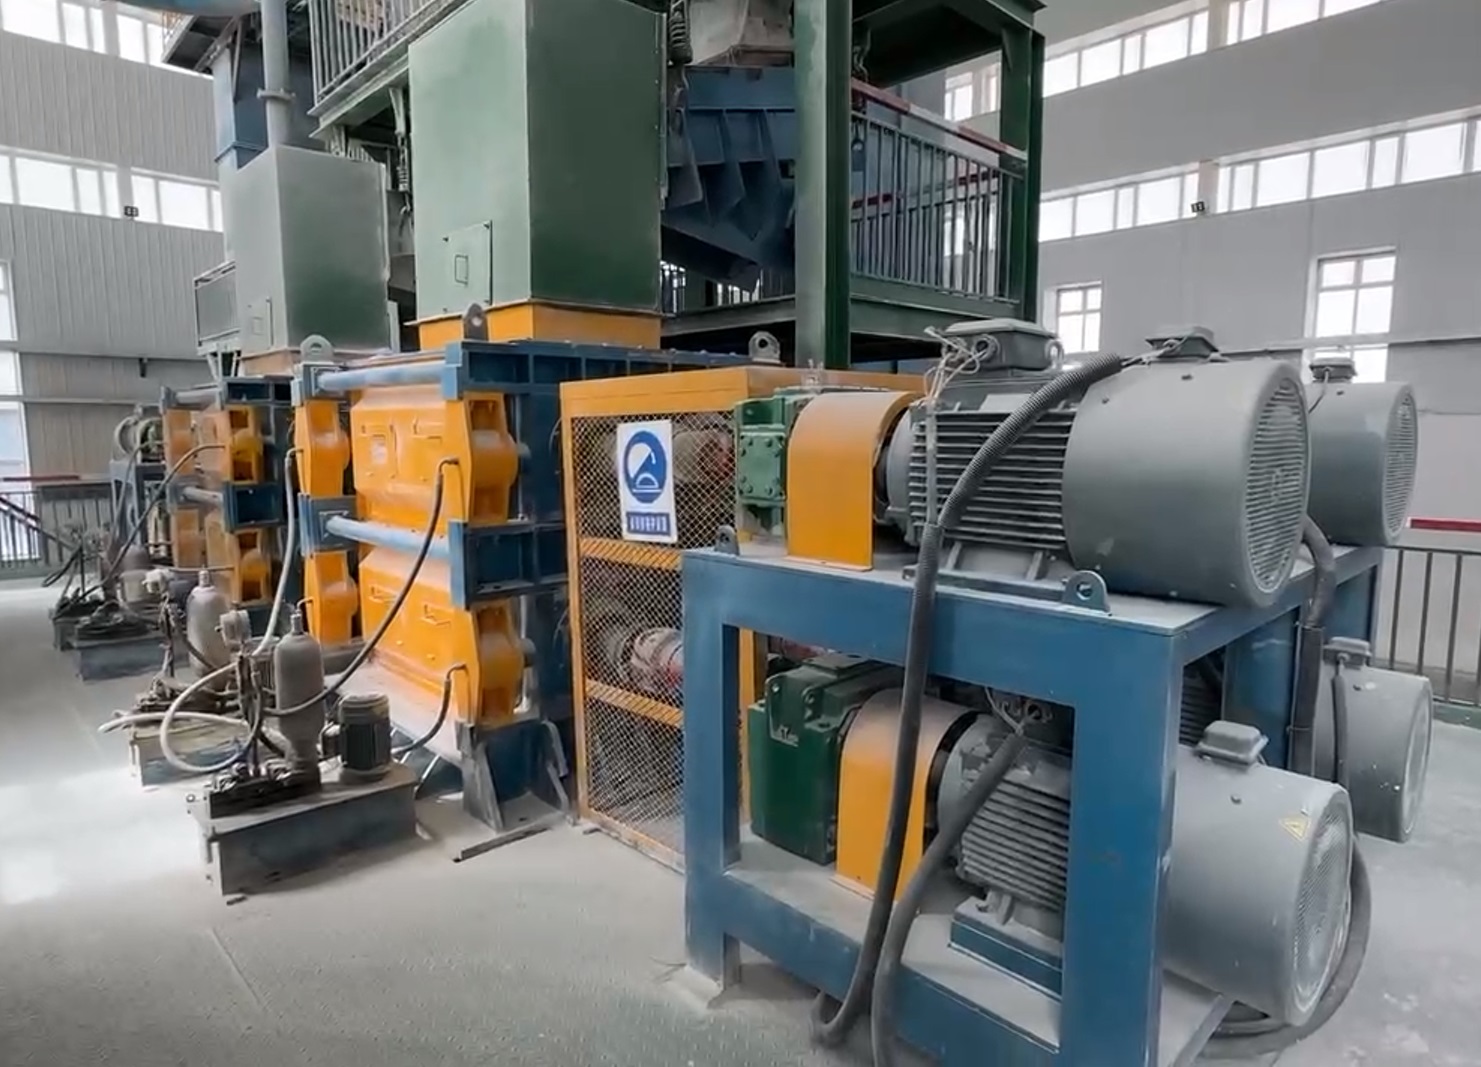


Технические характеристики:
- Производительность: 10-12 тонн в час;
- Размер готовых гранул: 2-5мм;
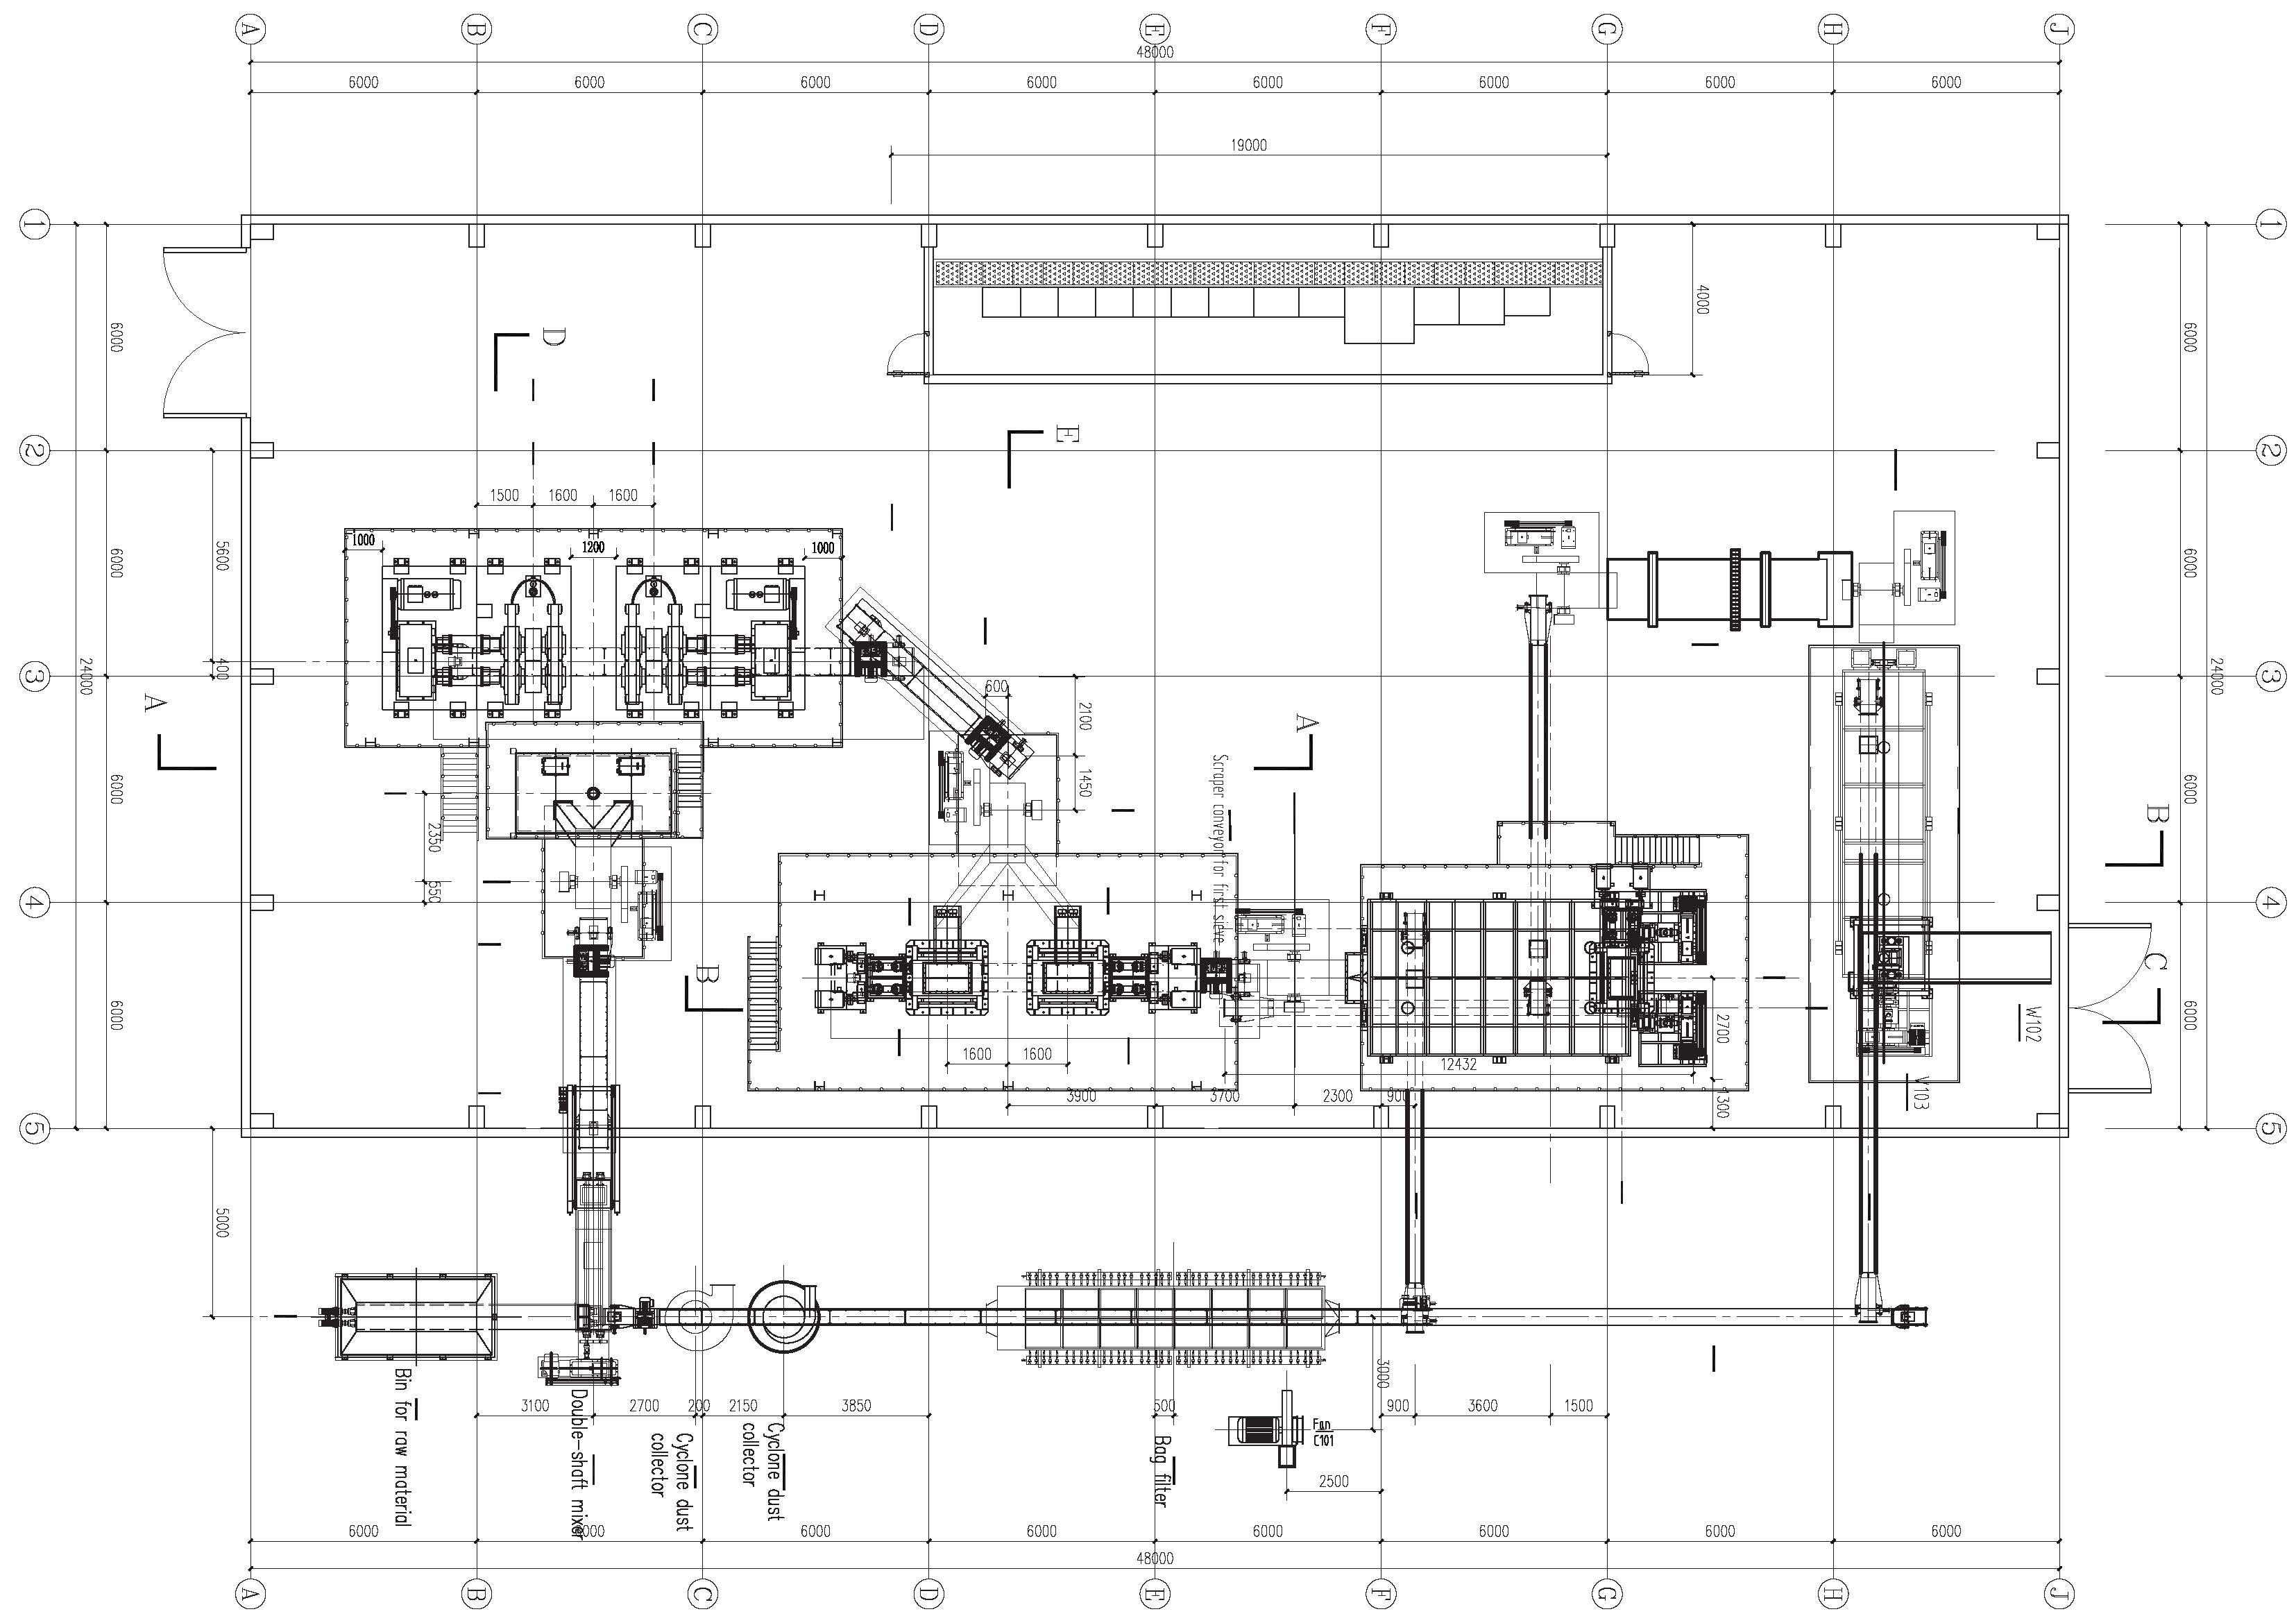
- Габариты: 48м (Д) * 35м (Ш) * 15м (В);
- Мощность: 1290кВт.
Состав оборудования:
- Бункер для хранения сырья: (V101 — V103);
- Конвейеры/элеваторы: (L100 — L113);
- Смеситель: (M100);
- Дозирующая лента: (W101);
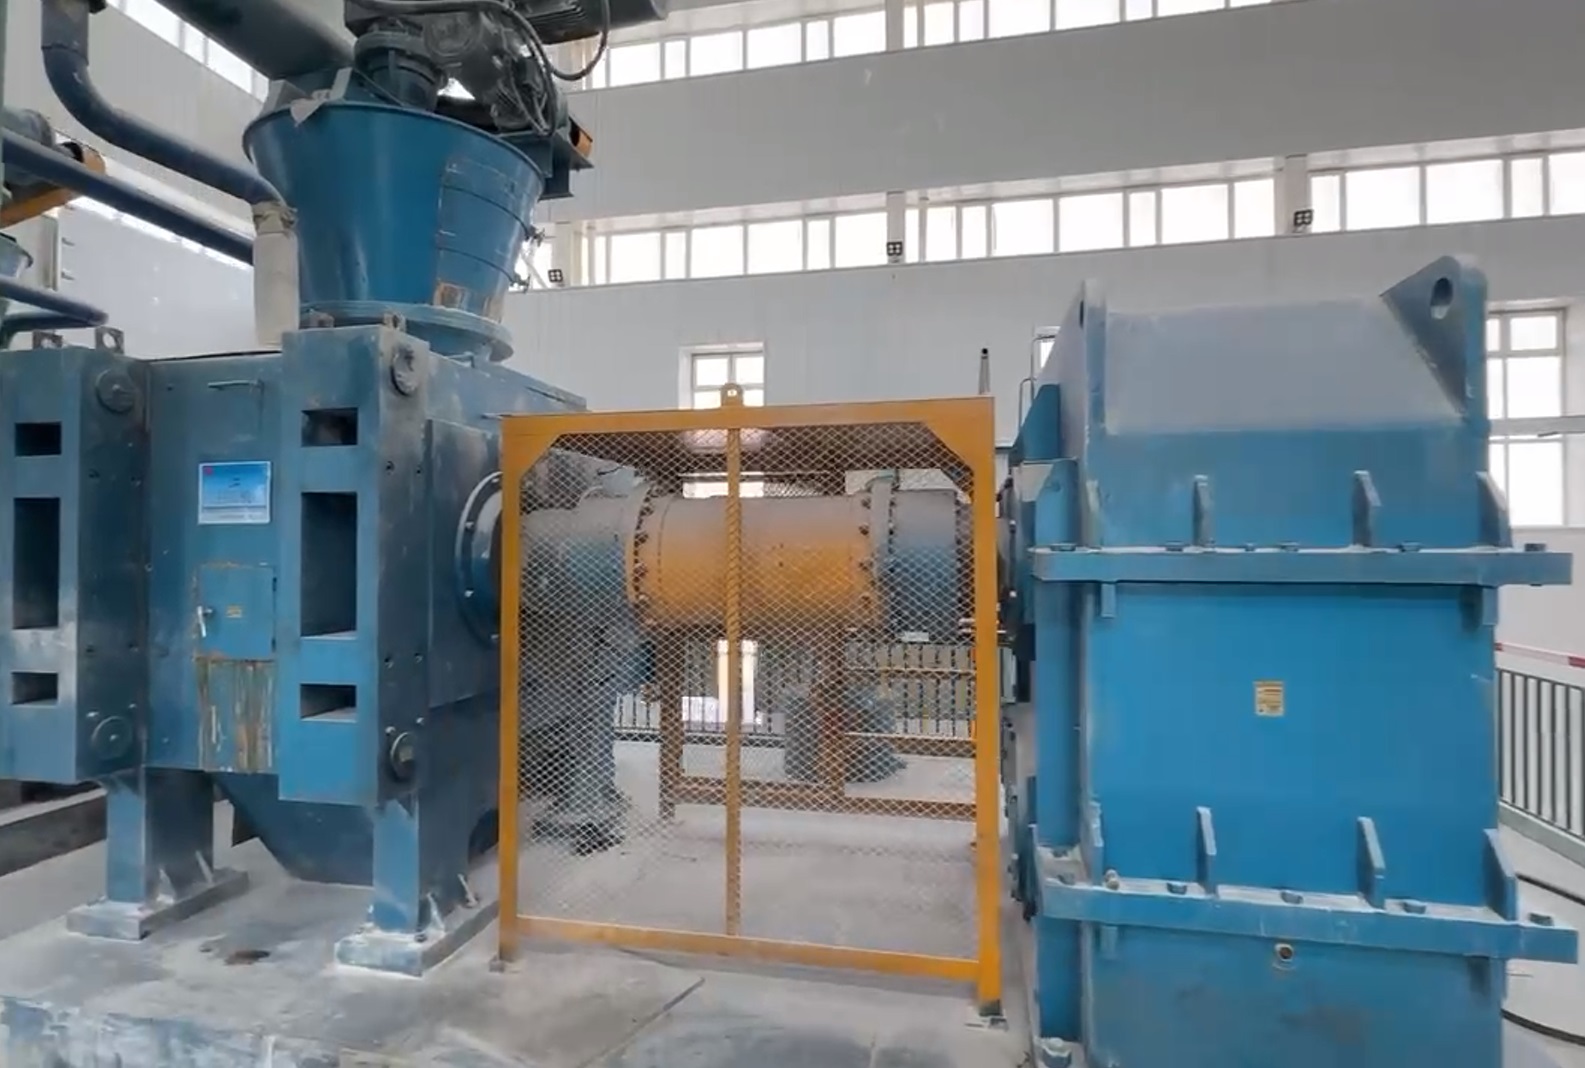
- Валковые пресса DH850: (M101A/B);
- Вибропитатель: (M104A/B);
- Валковые дробилки: (M105A/B, M107);
- Грохот барабанного типа: (M106, M109);
- Полировочный барабан: (M108);
- Упаковка в биг-бэги: (V103, W102);
- Циклонный фильтр: (X101 и X102);
- Рукавный фильтр: (X103).

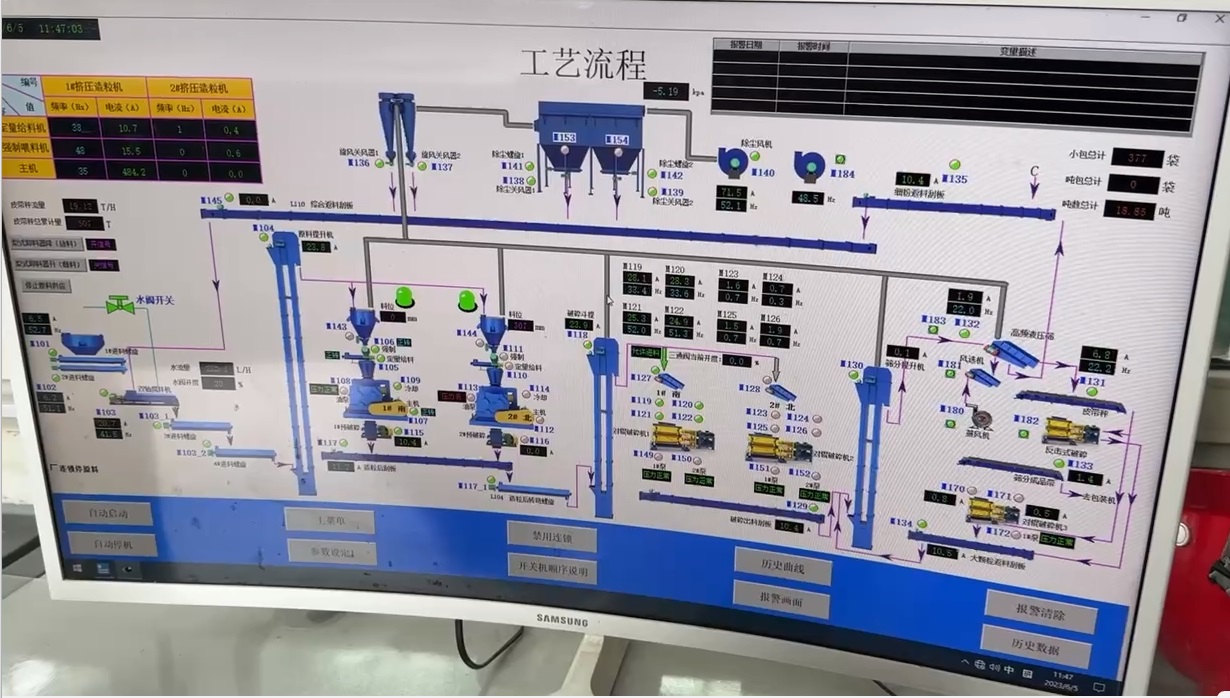
Описание процесса:
Шаг 1: Подача сырья
Сырье доставляется в бункер для хранения сырья (V101) с помощью погрузчика или козлового крана.
Шаг 2: Смешивание нового сырья и переработанного
Сырье и переработанный порошок из системы грануляции по отдельности транспортируются по двум конвейерам (L100 и L113) в смеситель (M100) для тщательного перемешивания. Смеситель оснащен устройством для распыления воды, и при необходимости соответствующая вода для распыления может подаваться на смешанные материалы через расходомер, дозирующий клапан и форсунки.
Шаг 3: Компактирование
После дозирования и регулирования скорости дозирующей лентой (W101) смешанные материалы поднимаются в буферный силос (V102) по конвейерам (L101) и элеватору (L102) перед подачей в два валковых пресса DH850 (M101A/B). Под воздействием давления в компакторе материалы постепенно формируются в плитку(полосу материала), которая затем подается в предварительную дробилку (M102A/B) для предварительного измельчения. Предварительно измельченные материалы транспортируются в последующие дробилки с помощью конвейеров (L103 и L104) и элеватора (L105).
Шаг 4: Дробление
Уплотненные материалы поднимаются элеватором (L105) и через два вибропитателя (M104A/B) подаются в две валковые дробилки (M105A/B) для дробления.
Шаг 5: Просеивание
Дробленые материалы подаются на грохот барабанного типа (M106) через элеватор (L107) для сортировки. Грохот имеет два слоя сеток (с размерами ячеек 2 мм и 5 мм соответственно).
1) Барабанный грохот сначала удаляет мелкий порошок размером менее 2 мм, который затем собирается и возвращается в смеситель сырья (M100) для повторного гранулирования через конвейеры (L111 и L113).
2) Негабаритные гранулы размером более 5 мм отсеиваются и направляются в дробилку (M107) для повторного дробления. Затем повторно измельченные материалы возвращаются на барабанный грохот (M106) для повторной сортировки.
3) Гранулы размером 2-5 мм переходят на следующий этап.
Шаг 6: Полировка
Просеянные гранулы размером 2-5 мм транспортируются на полировочный барабан (M108) по конвейеру (L109) для полировки. Во время этого процесса гранулы постепенно становятся круглыми и гладкими, поскольку они катятся и трутся друг о друга.
Шаг 7: Просеивание порошка
Отполированные гранулы отправляются на второй грохот (M109) через элеватор (L110) для дальнейшей сортировки. Этот грохот содержит один слой 2-миллиметровой сетки, которая может удалять порошок, образующийся в процессе полировки, что еще больше снижает содержание порошка в готовой продукции. Собранный порошок возвращается в смеситель сырья (M100) для повторного гранулирования, по конвейерам (L112 и L113).
Шаг 8: Упаковка
Просеянные готовые гранулы подаются на упаковку (V103, W102).
Шаг 9: Сбор пыли
Пыль в цехе в основном образуется в результате работы дробилок, грохотов и элеваторов. Для эффективного удаления пыли используется двухступенчатый метод сбора пыли. Сначала крупные частицы пыли удаляются пылеуловителями с двумя циклонами (X101 и X102), а затем рукавным фильтром (X103) для удаления оставшейся пыли. Собранная пыль из пылеуловителей возвращается в смеситель сырья (M100) для повторной грануляции по конвейеру (L113).
Область применения (сырье)
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|