Компактирование
Описание технологического процесса
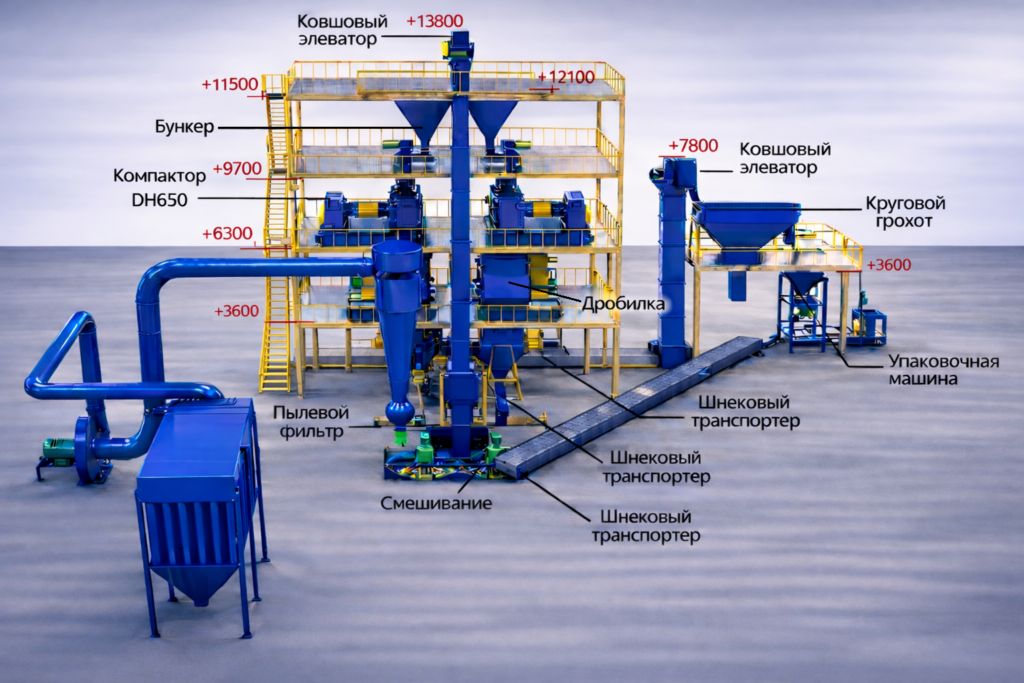
Схема общего процесса производства

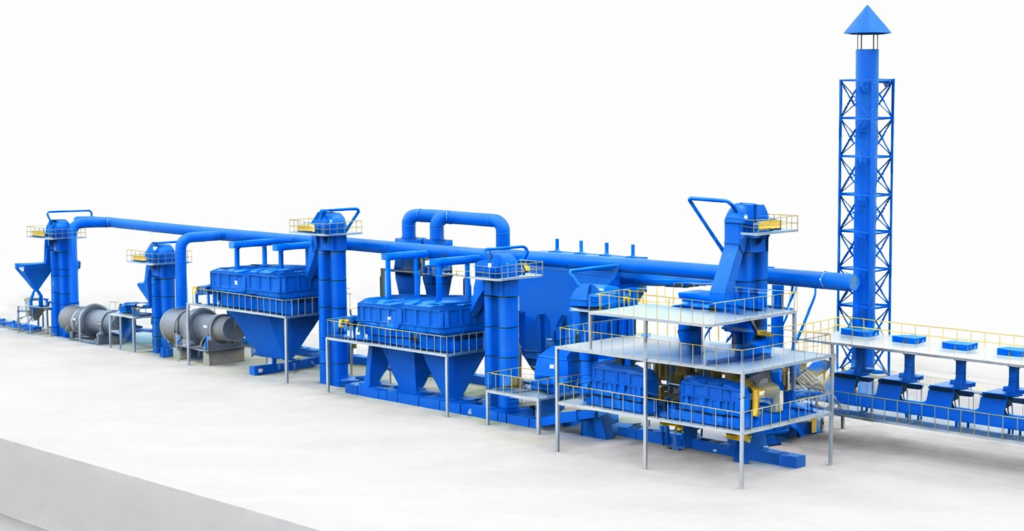
Схема общего процесса установки для компактирования — гранулирования удобрений включает в себя три технологические группы, соответствующие следующим этапам:
-
Подготовка сырья
-
Компактирование — гранулирование
-
Последующая обработка
Материалы на производстве транспортируются различными способами, такими как ковшовый подъемник, конвейерная лента и скребковый транспортер.
Подготовка сырья
Как правило, исходное сырье дозируется и обрабатывается непрерывно, при этом количество используемых бункеров зависит от количества компонентов исходного материала, которые должны быть включены в конечный продукт.
Некоторые входные материалы требуют измельчения для уменьшения размера или разрушения поверхностного слоя.
В зависимости от типа входного материала может потребоваться сушка или предварительный нагрев.
В некоторых линиях по производству также используется порционная подача и смешивание.

Компактирование — гранулирование
Используя валковые пресса серии DH, по принципу коагуляции, материал подается в два противоположно вращающихся валика через вертикальный винтовой шнек. При уплотнении материала внутреннее давление возрастает, достигая пика между валками, а затем быстро падает до нуля.
В ходе этого процесса плотность смеси увеличивается в 1.5-2 раза благодаря уменьшению объема пустот в рыхлом материале. Получаемые продукты обычно представляют собой плитку толщиной от 5 до 45 мм.
Плитка, произведенная на валковом прессе, должна быть измельчена и просеяна по требуемому размеру гранул. Обычно первый этап дробления происходит на специально разработанной предварительной дробилке, установленной непосредственно под валковым прессом. Плитка дробятся на небольшие куски, которые становятся подходящим сырьем для последующих дробилок.
С помощью многоуровневых сит материал разделяется на крупные частицы, готовый продукт и мелкую фракцию. Мелкозернистые частицы (прямо проходящие через нижнюю сетку) рециркулируются для повторного уплотнения, а крупные частицы задерживаются на верхней сетке и направляются на дробление.

Последующая обработка
Гранулы при транспортировке, хранении и упаковке подвергаются множественным нагрузкам. Эта нагрузка может быть вызвана следующими факторами:
- Статическая деформация из-за высоких нагрузок во время хранения
- Трение между частицами при высоких нагрузках
- Трение частиц при транспортировке в сыпучих материалах (при конвейерных погрузках).
- При ударах о твердые поверхности
- Впитывание и выделение влаги в процессе хранения или транспортировки

Возможные методики последующей обработки для снижения влияния этих факторов:
- Полировка
- Покрытие
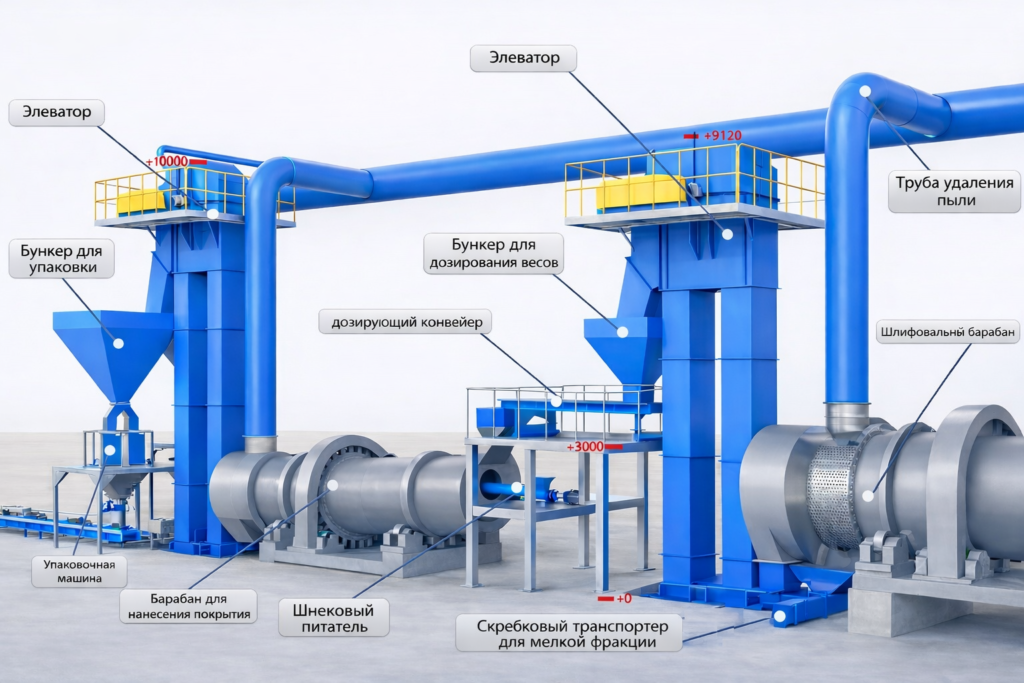
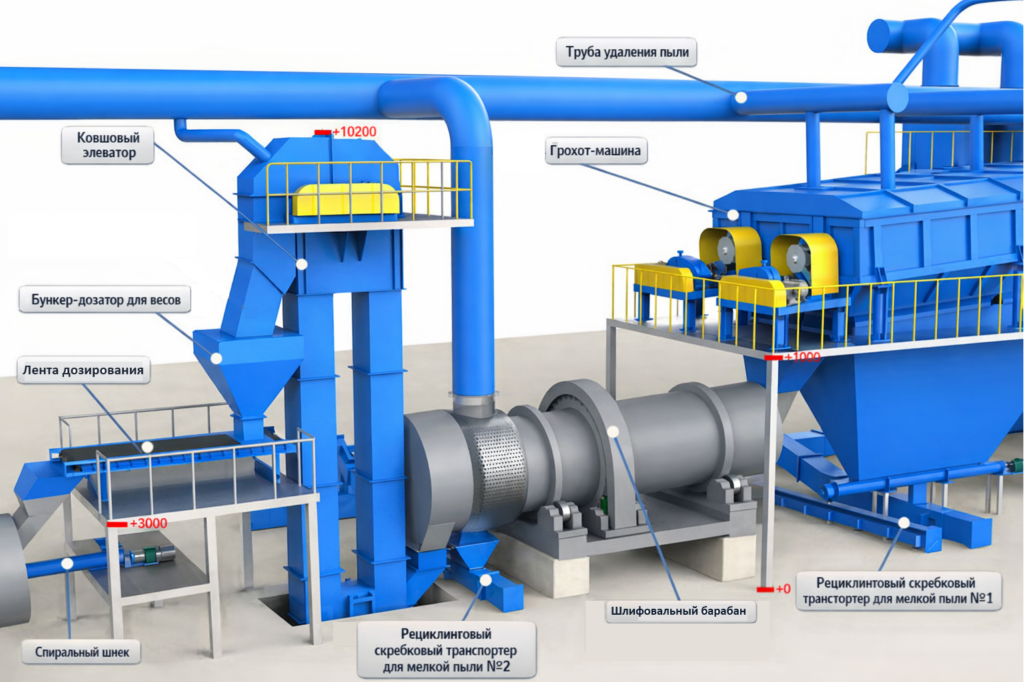
Сначала частицы неправильной формы полируются в шлифовальном барабане, чтобы закруглить острые края и углы. Образовавшиеся мелкие частицы удаляются с помощью однослойного сито, затем рециркулируются в обратный цикл компактирования. Готовый продукт покрывается антиагломерантом, что помогает не только предотвратить прилипание, но и уменьшить образование пыли вследствие трения.